+86-0550-7623999
 RICHIESTA
it
RICHIESTA
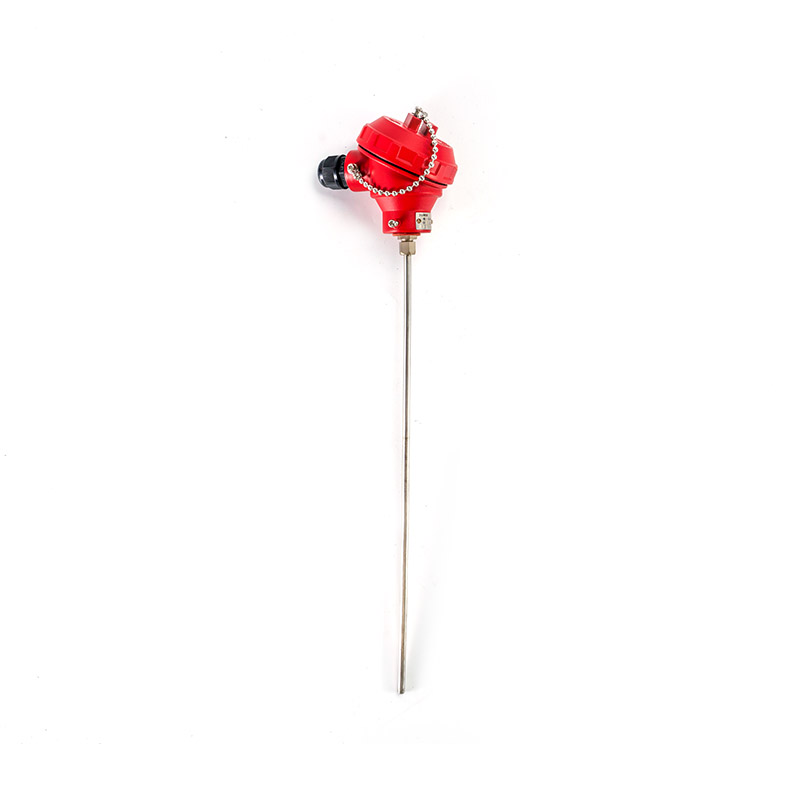 RTD inguainato
Composto da un tubo di protezione in acciaio inossidabile, polvere isolante di ossido di magnesio...
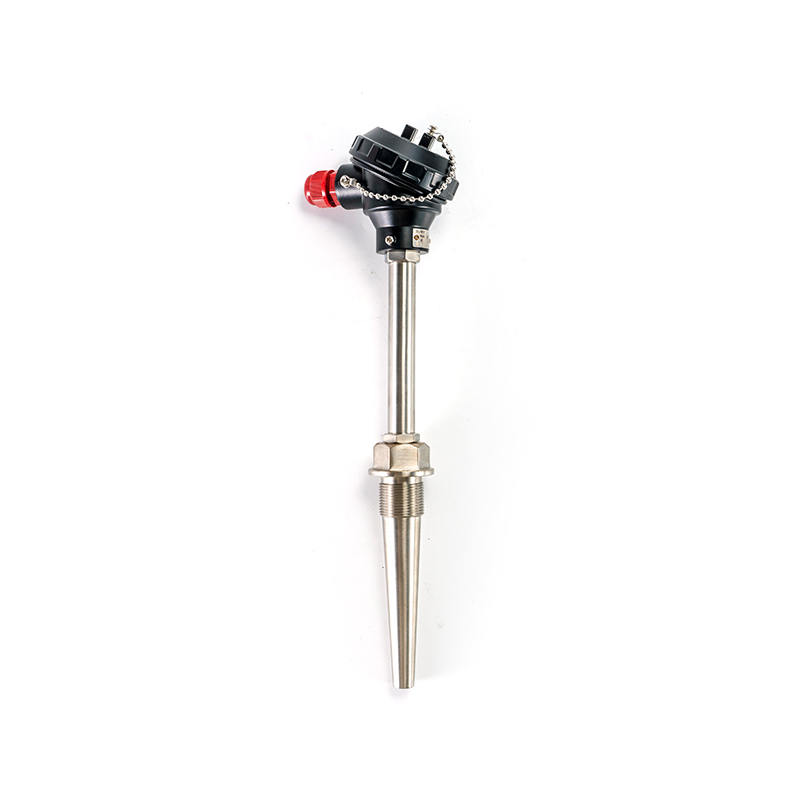 RST di assemblaggio
Solitamente utilizzato con strumenti di visualizzazione, strumenti di registrazione, computer e a...
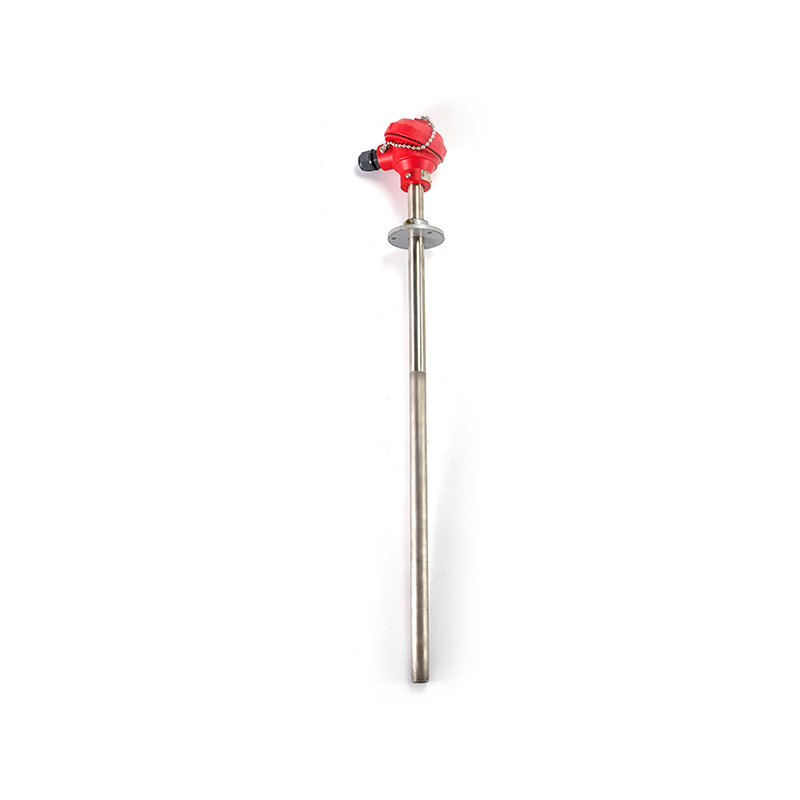 RTD resistente all'abrasione
Tecnologia della verniciatura antiusura, ghisa ad alto contenuto di cromo e lega ad alta temperat...
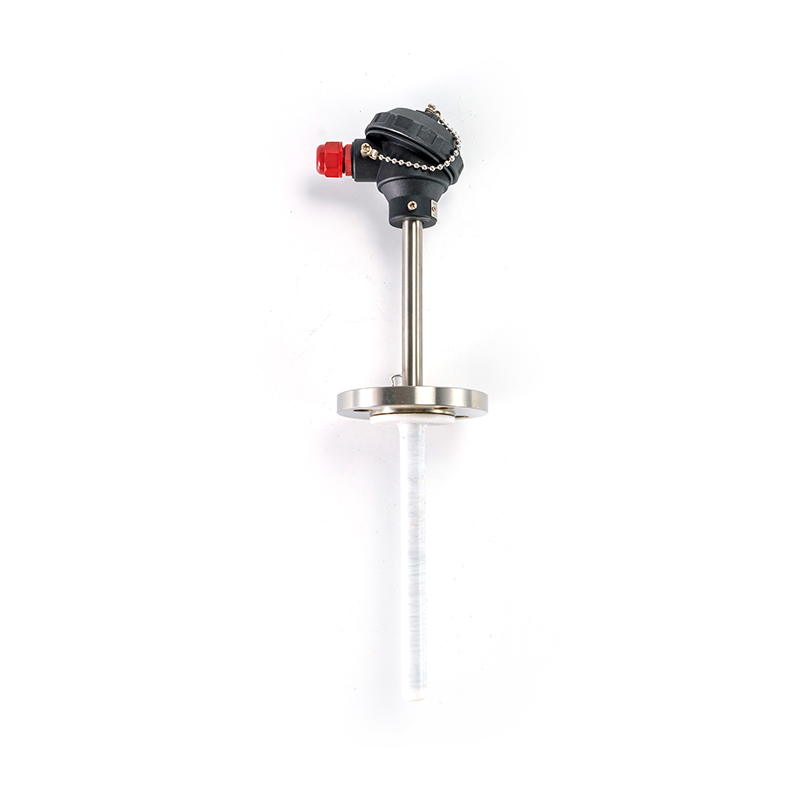 RTD anticorrosivo
Siamo in grado di fornire tutti i tipi di materiali speciali e generali resistenti alla corrosion...
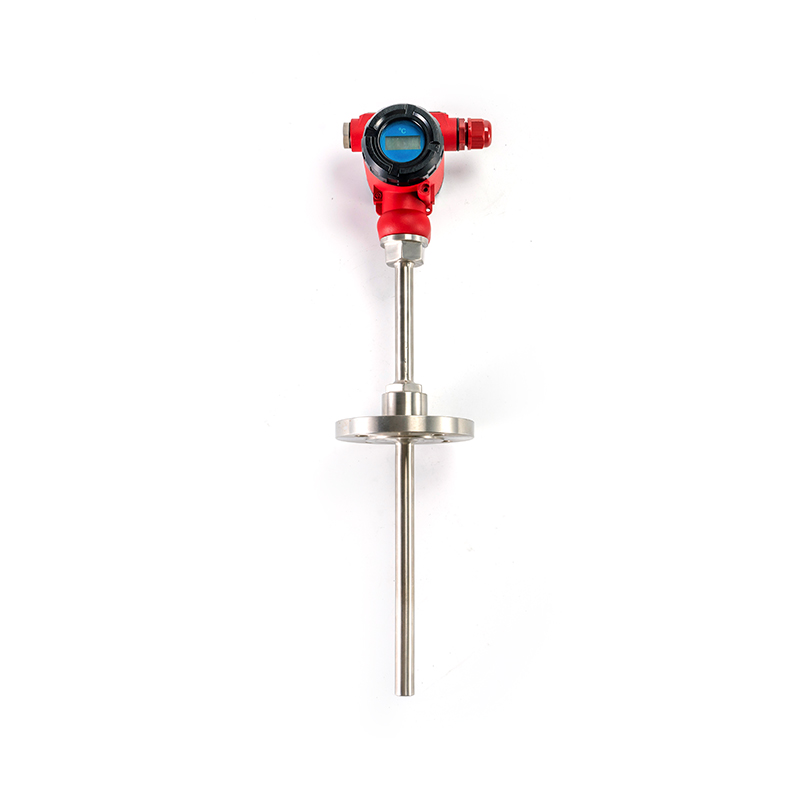 Individuare l'RTD del display
Adottando varie testine di visualizzazione, il sensore di temperatura può ottenere la visualizzaz...
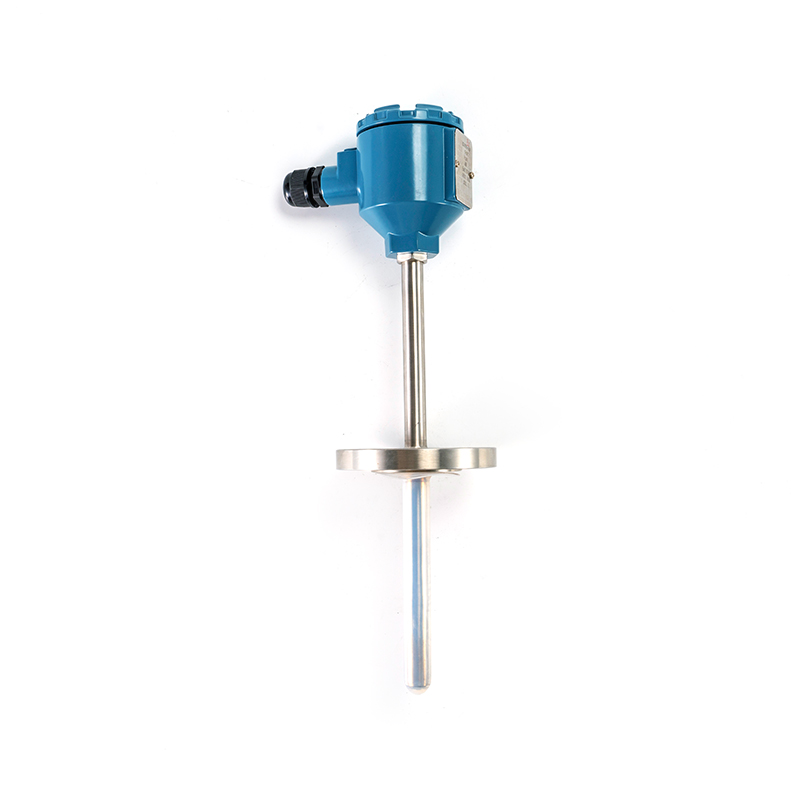 RTD antideflagrante
RTD a prova di esplosione di solito e strumenti di visualizzazione, strumentazione di registrazio...
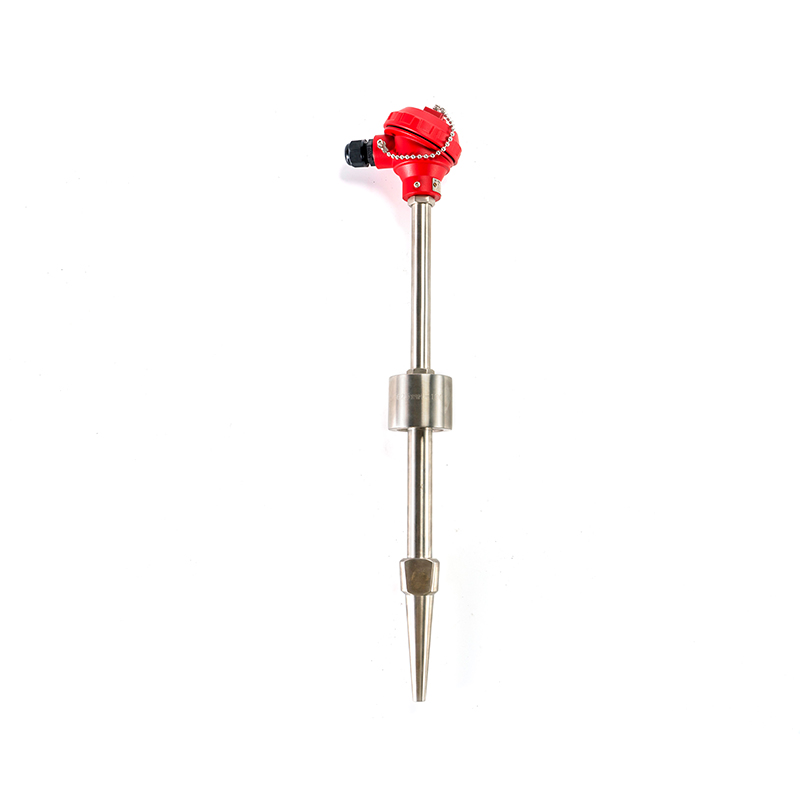 RTD per la centrale elettrica
Questa serie di prodotti, tiene pienamente conto delle esigenze speciali dell'utente della c...
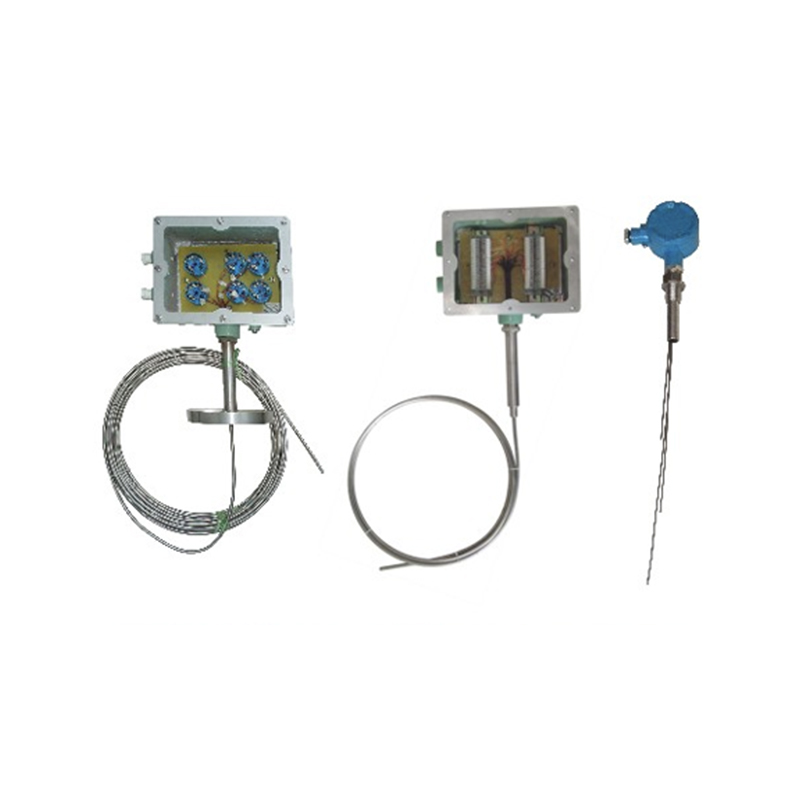 RTD multipunto antideflagrante
L'RTD antideflagrante multipunto è un sensore di temperatura industriale in grado di misurar...
1. Definizione:
Gli strumenti di temperatura sono dispositivi di automazione industriale utilizzati per rilevare, visualizzare, controllare e registrare i parametri di temperatura. Impiegano principalmente elementi di rilevamento come termocoppie, termistori e sensori a infrarossi per convertire i segnali di temperatura in segnali elettrici o digitali, consentendo la misurazione, la trasmissione, la regolazione, le funzioni di allarme e la comunicazione remota. Questi strumenti fungono da apparecchiature fondamentali di rilevamento e controllo nella produzione industriale, nel funzionamento delle apparecchiature e nel monitoraggio ambientale.
2. Caratteristiche principali:
3. Industrie applicabili:
Metallurgia e acciaio: monitoraggio della temperatura per altiforni, convertitori, forni di riscaldo, forni di ricottura, processi di fusione e trattamento termico.
Produzione meccanica: fusione, forgiatura, saldatura, tempra, aumento della temperatura di cuscinetti e motori e misurazione della temperatura dei sistemi di compressione dell'aria.
Fondato nel
Coprire un'area di
Dipendenti esperti
Zona edificabile
Una linea di trattamento termico che sostituiva i tubi di protezione ogni sei settimane non presentava problemi alla termocoppia. Aveva un problema con la ceramica. Gli elementi sono usciti dal servizio puliti e intatti, tuttavia i tubi erano incrinati, scheggiati o piegati...

Il primo segno che qualcosa non va in un RTD a film sottile è raramente un fallimento drammatico. Si tratta di un lento disaccordo con un sensore vicino, di una lettura che avanza lentamente durante un ciclo di riscaldamento o di un andamento del lotto che non corrisponde p...
Un'azienda di lavorazione lattiero-casearia nella Cina orientale ha trascorso tre settimane alla ricerca di un guasto del pastorizzatore che si è rivelato essere un cavo di prolunga di una termocoppia incrociato all'interno di una scatola di giunzione. Il registra...
Una linea di trattamento termico che funziona a 900 gradi Celsius solitamente consuma una termocoppia di tipo K in otto-quattordici mesi. La stessa sonda inserita in un circuito di acqua pulita a 90 gradi Celsius spesso sopravvive otto anni o più. Niente nelle due sonde app...
Questa categoria comprende sensori, trasmettitori e display utilizzati per misurare la temperatura di processo in ambienti industriali, di laboratorio e didattici. Strumenti di temperatura in questo gruppo sono inclusi sensori di contatto come termocoppie e rilevatori di temperatura a resistenza, dispositivi a infrarossi senza contatto, misuratori bimetallici meccanici e trasmettitori e unità di visualizzazione digitale che trasformano il segnale di un sensore in un numero che è possibile leggere o inviare altrove. Ogni dispositivo qui svolge lo stesso lavoro di base, trasformando una condizione di temperatura in una lettura elettrica o meccanica, ma ciascuno è costruito in modo diverso e adatto a un diverso insieme di condizioni di processo.
La scelta tra questi strumenti di solito dipende dall'adattamento del dispositivo all'intervallo di temperatura operativa, all'ambiente fisico e alla precisione o alla rapidità di risposta del circuito di controllo. Le sezioni seguenti illustrano tipi comuni, caratteristiche chiave, settori tipici, funzionamento di ciascun dispositivo, indicazioni per la selezione, confronti delle prestazioni e suggerimenti per la manutenzione per questa categoria, insieme alle risposte alle domande frequenti.
Questa categoria comprende le apparecchiature di rilevamento, trasmissione e visualizzazione utilizzate per monitorare la temperatura di processo in un'ampia gamma di applicazioni industriali.
Cinque tipi di dispositivi costituiscono la maggior parte delle apparecchiature presenti in questa categoria. Ciascuno è costruito attorno a un diverso principio di misurazione fisica, motivo per cui la velocità di risposta, la durata meccanica e il posizionamento tipico variano così tanto da un tipo all'altro.
(1) TermocoppieDue diversi fili metallici uniti in punta creano una piccola tensione che cambia con la temperatura, un effetto noto come effetto Seebeck. La coppia di fili solitamente si trova all'interno di una guaina metallica sigillata piena di isolamento minerale per protezione. Le termocoppie sono una scelta comune per il monitoraggio di forni, caldaie e reattori, dove sono importanti sia un ampio intervallo di temperature che la resistenza alle sollecitazioni meccaniche. |
(2) Rilevatori di temperatura a resistenza (RST)Un elemento metallico, solitamente il platino, cambia la sua resistenza elettrica in modo prevedibile al variare della temperatura e un circuito di misurazione trasforma tale variazione di resistenza in una lettura della temperatura. Gli RST vengono scelti laddove la lettura deve rimanere stabile per una lunga durata di servizio, come nel monitoraggio di condutture e serbatoi nelle linee di lavorazione chimica e alimentare. |
(3) Strumenti di temperatura bimetalliciDue strisce di metallo che si espandono a velocità diverse sono legate insieme, quindi un cambiamento di temperatura piega la striscia e sposta un puntatore su un quadrante. Questi strumenti forniscono una lettura semplice e locale in un punto del processo senza bisogno di alimentazione esterna o di un display elettronico. |
(4) Strumenti di temperatura a infrarossi (senza contatto).Questi dispositivi captano la radiazione infrarossa emessa naturalmente da una superficie e la convertono in una lettura della temperatura senza mai toccare il bersaglio. Gli strumenti a infrarossi vengono utilizzati laddove toccare la superficie non è pratico, come apparecchiature in movimento, materiale fuso o una superficie che non deve essere disturbata da una sonda. |
(5) Trasmettitori di temperatura e strumenti con display digitaleUn trasmettitore prende il segnale grezzo da una termocoppia o da un RST e lo converte in un'uscita standardizzata che può essere utilizzata da un sistema di controllo, mentre uno strumento con display digitale mostra la lettura localmente come un numero. Insieme, questi portano i dati dei sensori di campo in un sistema di monitoraggio o automazione centralizzato, o semplicemente forniscono all'operatore un numero leggibile direttamente nel punto di misurazione. |
Poiché ciascuno di questi cinque tipi si basa su un principio fisico diverso, di solito non possono essere scambiati l'uno con l'altro nello stesso punto di misurazione. Un circuito di controllo costruito attorno all'ingresso di una termocoppia, ad esempio, generalmente non può essere convertito in un RST senza cambiare anche il trasmettitore o la scheda di ingresso ad esso associata.
Termocoppie, rilevatori di temperatura a resistenza, strumenti bimetallici, strumenti a infrarossi e trasmettitori misurano ciascuno la temperatura attraverso un principio fisico diverso, che determina il luogo in cui ciascun tipo è tipicamente installato.
Al di là del principio di rilevamento specifico utilizzato da un dispositivo, gli acquirenti che esaminano gli strumenti di temperatura generalmente controllano una serie condivisa di prestazioni e caratteristiche costruttive che determinano la capacità di uno strumento di resistere su una linea di produzione effettiva. Queste caratteristiche comprendono la copertura della misurazione, la classe di precisione, la durata meccanica, la resistenza ad ambienti difficili, la compatibilità del segnale con i sistemi di controllo esistenti e qualsiasi funzione aggiuntiva integrata nello strumento oltre a una lettura di base. Considerando questi fattori insieme, piuttosto che le singole specifiche singolarmente, si ottiene un quadro più chiaro di come funzionerà uno strumento una volta installato. L'elenco seguente copre le caratteristiche principali più spesso confrontate tra gli strumenti di temperatura di questa categoria.
Nel loro insieme, queste caratteristiche spiegano perché gli strumenti di temperatura vengono trattati come una piattaforma configurabile, in cui l'elemento sensibile, la classe di precisione, l'uscita del segnale e il metodo di installazione sono abbinati congiuntamente a uno specifico punto di misurazione.
Poiché l'elemento sensibile, la classe di precisione e l'uscita del segnale all'interno di questa categoria possono essere combinati in molti modi, gli strumenti di temperatura finiscono per essere specificati in un'ampia gamma di settori piuttosto che in un'applicazione ristretta. Ciò che accomuna questi settori è la necessità di un'indicazione, un controllo o una registrazione affidabile della temperatura in un punto specifico di una linea di processo, di un forno o di un pezzo di attrezzatura rotante, spesso soggetto a vibrazioni, esposizione corrosiva o tolleranze di processo ristrette. La tabella seguente elenca diversi settori rappresentativi insieme ai tipici punti di monitoraggio in cui sono comunemente installati termocoppie, RST, strumenti bimetallici, strumenti a infrarossi o trasmettitori.
| Settore industriale | Punti di monitoraggio tipici |
|---|---|
| Petrolchimico | Reattori, torri di distillazione, condutture, serbatoi di stoccaggio e unità di raffinazione |
| Energia elettrica ed energia | Caldaie, turbine a vapore, generatori, scambiatori di calore, trasformatori, cavi e nuove apparecchiature energetiche |
| Metallurgia e acciaio | Altiforni, convertitori, forni di riscaldo, forni di ricottura, processi di fusione e trattamento termico |
| Produzione meccanica | Sistemi di fusione, forgiatura, saldatura, tempra, aumento della temperatura di cuscinetti e motori e compressori d'aria |
| Materiali da costruzione | Forni per cemento, forni per la fusione del vetro, forni per ceramica e produzione di mattoni, piastrelle e refrattari |
| Alimentare e Farmaceutico | Sterilizzazione, fermentazione, tostatura, stoccaggio della catena del freddo, reattori farmaceutici e monitoraggio delle camere bianche |
Xinguo Group Co., Ltd. sviluppa e fornisce strumentazione per temperatura, pressione, livello e flusso che supporta molti di questi settori, riflettendo un approccio ingegneristico più ampio in cui gli strumenti di temperatura sono considerati insieme alla relativa strumentazione di processo piuttosto che come un componente isolato.
La tabella seguente corrisponde agli ambienti applicativi comuni con il tipo di strumento scelto più spesso per quell'ambiente. Consideratelo come un punto di partenza generale piuttosto che come una regola fissa, poiché un processo reale può coinvolgere più di uno di questi fattori contemporaneamente.
| Ambiente applicativo | Strumento comunemente selezionato |
|---|---|
| Monitoraggio di fornaci o forni ad alta temperatura | Termocoppia, costruzione con guaina |
| Monitoraggio stabile a lungo termine in una pipeline pulita | Rilevatore di temperatura di resistenza (RTD) |
| Lettura del punto locale e senza alimentazione | Strumento di temperatura bimetallico |
| Superficie in movimento, pericolosa o inaccessibile | Strumento di temperatura a infrarossi |
| Integrazione con un sistema di controllo automatizzato | Trasmettitore di temperatura con display digitale |
Far corrispondere il campo operativo, la velocità di risposta, i requisiti di contatto e l'ambiente meccanico alla costruzione dello strumento è più affidabile che selezionare solo in base all'etichetta di settore.
Il tempo di risposta è la velocità con cui la lettura di uno strumento si adegua a un cambiamento effettivo della temperatura di processo e varia notevolmente tra le quattro tecnologie di rilevamento principali trattate in questa categoria. Questa differenza deriva principalmente dalla massa fisica e dalla struttura attorno all'elemento sensibile, non dall'elettronica ad esso collegata. Una termocoppia con rivestimento sottile o un dispositivo a infrarossi senza contatto reagisce generalmente più velocemente di un elemento resistivo più ingombrante o di un movimento meccanico del quadrante. Il grafico seguente mostra il tempo di risposta tipico in secondi per una termocoppia, un RTD, uno strumento bimetallico e uno strumento a infrarossi, sulla base dei dati di riferimento ingegneristici generali per ciascun tipo di costruzione. Vale la pena rivedere questo confronto prima di specificare uno strumento per un processo a ciclo rapido, in cui il ritardo influisce direttamente sulla precisione del controllo.
Il grafico mostra che lo strumento a infrarossi risponde più velocemente dei quattro, il che si adatta al suo principio di misurazione senza contatto, poiché non c'è massa fisica da riscaldare o raffreddare prima che la lettura cambi. Segue la termocoppia, aiutata da una sottile guaina metallica e da una piccola massa termica interna attorno al giunto di misura. L'RTD risponde notevolmente più lentamente della termocoppia in questo confronto, soprattutto perché l'elemento resistivo e la sua guaina protettiva solitamente trasportano una massa termica maggiore e i limiti di autoriscaldamento nel circuito di misurazione limitano anche la velocità con cui la lettura può aggiornarsi. Lo strumento bimetallico è il più lento dei quattro, il che si adatta al suo design meccanico, poiché la striscia di metallo incollata deve espandersi fisicamente e spostare un meccanismo di puntamento anziché semplicemente modificare un segnale elettrico. Ciò non rende lo strumento bimetallico una scelta sbagliata in generale, poiché molti punti di indicazione locali non necessitano di una risposta rapida e beneficiano invece maggiormente di un design semplice e autonomo che non necessita di alimentazione esterna. Un processo con rapide oscillazioni di temperatura, come una linea di estrusione o una reazione batch rapida, generalmente beneficia della risposta più rapida di una termocoppia o di uno strumento a infrarossi abbinato a un circuito di controllo ben calibrato. Un processo con comportamento termico lento e costante, come un grande serbatoio di stoccaggio, può solitamente accettare la risposta più lenta di un RTD o di un misuratore bimetallico senza alcun effetto reale sulle prestazioni di controllo. Il tempo di risposta dipende anche dal mezzo circostante, poiché un sensore immerso in un liquido in movimento generalmente risponde più velocemente rispetto allo stesso sensore posizionato in aria ferma. Poiché queste cifre sono valori di riferimento generali piuttosto che dati misurati per un prodotto specifico, gli ingegneri che lavorano su circuiti di controllo con tempi critici dovrebbero confermare le caratteristiche di risposta effettive con il fornitore dello strumento per l'esatta costruzione specificata. In pratica, molti impianti utilizzano più di un tipo di strumento in una singola area di processo, inserendo sensori più veloci nei punti critici di controllo e strumenti più lenti e più semplici dove l'indicazione locale è tutto ciò che serve.
I design delle termocoppie a infrarossi senza contatto e con guaina sottile generalmente rispondono più velocemente delle costruzioni RTD e bimetalliche, che trasportano più massa termica o meccanica attorno all'elemento di rilevamento.
La stabilità della calibrazione indica quanto la lettura di uno strumento continua a corrispondere alla temperatura effettiva del processo dopo mesi di servizio continuo ed è una caratteristica separata dalla velocità di risposta o dalla precisione del primo giorno. Alcune costruzioni mantengono la calibrazione originale più fedelmente nel tempo rispetto ad altre, soprattutto perché ciascun elemento di rilevamento invecchia in modo diverso sotto ripetuti cicli termici. Ciò è importante per la pianificazione della manutenzione, poiché un dispositivo che si sposta più velocemente generalmente necessita di controlli più frequenti rispetto a un punto di riferimento. Il grafico a linee sottostante traccia una tendenza illustrativa della deriva, in termini percentuali relativi, nell’arco di dodici mesi di funzionamento continuo per gli stessi quattro tipi di strumenti discussi sopra. Vedere questo modello generale aiuta il team di manutenzione a pianificare gli intervalli di verifica anziché applicare la stessa pianificazione a ogni tipo di strumento.
La linea RTD rimane più vicina all'asse orizzontale per tutti i dodici mesi, il che riflette la stabilità generalmente forte a lungo termine di un elemento resistivo in platino, poiché la sua relazione resistenza-temperatura tende a rimanere costante attraverso cicli termici ripetuti. La linea della termocoppia mostra una deriva verso l'alto moderata e abbastanza costante, una caratteristica riconosciuta del filo della termocoppia in metallo base, poiché la lega nella giunzione di misurazione può spostarsi gradualmente con un'esposizione prolungata alle alte temperature. La linea a infrarossi si trova tra le linee dell'RTD e della termocoppia per la maggior parte del periodo, mostrando una deriva abbastanza modesta che è più spesso legata a cambiamenti graduali nel percorso ottico, come la contaminazione delle lenti, che agli stessi componenti di rilevamento elettronico. La linea bimetallica mostra la tendenza al rialzo più ripida delle quattro, che si adatta alla sua struttura meccanica, poiché l'espansione e la contrazione ripetute della striscia metallica incollata possono gradualmente influenzare la tensione della molla e l'allineamento del puntatore nel tempo. Nessuna di queste quattro linee mostra un salto improvviso, come previsto, poiché la deriva della calibrazione negli strumenti a funzionamento continuo è tipicamente un processo graduale piuttosto che un fallimento improvviso. Questo modello generale suggerisce che i punti di misurazione basati su RTD possono spesso durare più a lungo tra i controlli di verifica rispetto ai misuratori bimetallici, sebbene ogni impianto dovrebbe basare il proprio programma di verifica sulla tolleranza effettiva del processo piuttosto che su un grafico generale. Per gli strumenti a infrarossi, mantenere la lente o la finestra ottica pulita ha un effetto diretto sulla precisione con cui viene seguita nella pratica la tendenza alla deriva qui mostrata. Per le termocoppie utilizzate in zone di forni ad alta temperatura, la deriva può accelerare oltre quanto mostrato qui se lo strumento funziona continuamente vicino al limite massimo del suo intervallo nominale. Poiché questo grafico mostra valori relativi illustrativi piuttosto che dati misurati per una linea di prodotti specifica, trattalo come un riferimento di pianificazione generale piuttosto che come una curva di deriva garantita per ogni singolo strumento. I team di manutenzione in genere combinano questo tipo di modello generale con controlli incrociati periodici rispetto a un punto di riferimento secondario per individuare eventuali derive prima che influenzino la qualità del prodotto o il controllo del processo.
Gli RTD generalmente mostrano la più forte stabilità di calibrazione a lungo termine tra i quattro tipi di strumenti, mentre gli strumenti bimetallici meccanici tendono a spostarsi maggiormente durante un servizio continuo prolungato.
La tolleranza di precisione indica quanto una lettura può in genere discostarsi dalla temperatura effettiva in condizioni operative normali ed è comunemente indicata come percentuale nel materiale di riferimento generale del settore. Una tolleranza più piccola significa una lettura più stretta e precisa, mentre una tolleranza più grande significa un margine accettabile più ampio. Questa è una caratteristica separata dalla velocità di risposta e dalla deriva della calibrazione, sebbene tutti e tre siano spesso valutati insieme quando si specifica uno strumento per un punto di misurazione impegnativo. Il grafico a colonne riportato di seguito mette a confronto la tipica tolleranza di precisione, come percentuale della lettura, tra gli stessi quattro tipi di strumenti trattati in precedenza. Questo confronto è inteso come informazione di riferimento generale piuttosto che come specifica certificata per ogni singolo prodotto.
La colonna RTD è la più corta delle quattro, riflettendo la stretta tolleranza comunemente associata a un elemento resistivo in platino e un circuito di misurazione ben abbinati. La colonna della termocoppia è notevolmente più alta, in linea con la tolleranza più ampia tipicamente riscontrata con il filo della termocoppia in metallo base rispetto a un elemento resistivo, sebbene questa tolleranza più ampia sia generalmente accettata in cambio di un intervallo di temperatura più ampio e di una durata meccanica della termocoppia. La colonna a infrarossi si trova vicino alla colonna della termocoppia, poiché la precisione senza contatto dipende in larga misura dalla corretta corrispondenza dell'impostazione dell'emissività con la superficie target e una mancata corrispondenza è una fonte comune di errori di lettura aggiuntivi oltre la tolleranza di base dello strumento. La colonna bimetallica è la più alta del grafico, riflettendo la tolleranza relativamente più ampia tipica di un movimento del quadrante meccanico rispetto a un elemento sensibile elettronico. Una tolleranza più ampia non rende automaticamente uno strumento inadatto, poiché molte indicazioni locali e punti di monitoraggio generali non necessitano della tolleranza più stretta offerta da una RST. Scegliere uno strumento basandosi esclusivamente sulla tolleranza, senza valutare anche la velocità di risposta e la durata meccanica, può portare a una mancata corrispondenza tra il sensore e ciò di cui il processo ha effettivamente bisogno. Per i punti di misura che alimentano un processo strettamente controllato, come una reazione chimica con limiti di temperatura ristretti, la tolleranza più stretta di un RTD viene spesso valutata rispetto al suo tempo di risposta più lento indicato nella Sezione 6. Per punti di indicazione generali, come un serbatoio di stoccaggio o una linea di servizio, la tolleranza più ampia di una termocoppia o di uno strumento bimetallico è spesso accettabile data la gamma più ampia o l'installazione più semplice che ciascuno offre. Poiché i valori di tolleranza di precisione variano in base alla progettazione specifica del prodotto e al processo di produzione, vale la pena confermare l'esatta classe di tolleranza con un fornitore di strumenti ogni volta che un punto di misurazione ha un requisito di precisione definito. Combinando questo confronto di tolleranza con il tempo di risposta e i dati sulla stabilità della calibrazione delle due sezioni precedenti si ottiene un quadro più completo rispetto a qualsiasi singolo grafico preso singolarmente.
Gli RTD offrono in genere la tolleranza di precisione più stretta tra i quattro tipi di strumenti, mentre termocoppie, strumenti a infrarossi e misuratori bimetallici accettano ciascuno una tolleranza più ampia in cambio di una gamma più ampia o di un'installazione più semplice.
La tabella seguente riassume i quattro tipi di strumenti principali in quattro specifiche pratiche trattate in precedenza, fornendo un riferimento compatto per confrontare quotazioni o pianificare un punto di misurazione.
| Specifica | Termocoppia | RTD | Bimetallicooooo | Infrarossi |
|---|---|---|---|---|
| Requisito di contatto | Contatto | Contatto | Contatto | Senza contatto |
| Intervallo di temperatura tipico | Il più ampio | Moderato | Più stretto | Moderato |
| Segnale di uscita comune | Segnale millivolt | Segnale di resistenza | Quadrante meccanico | Segnale elettronico |
| Installazione tipica | Pozzetto termometrico o saldatura diretta | Pozzetto termometrico | Gambo filettato | Supporto fisso o portatile |
Il grafico radar riportato di seguito riunisce cinque dimensioni in un'unica visualizzazione: intervallo di temperatura, velocità di risposta, stabilità a lungo termine, durata meccanica e semplicità di manutenzione, ciascuna valutata su una scala relativa da uno a cinque. Questo tipo di confronto basato sulla forma è utile proprio perché nessun singolo tipo di strumento ottiene il punteggio più alto in ogni dimensione contemporaneamente. Leggere il profilo generale di ciascuna forma generalmente ti dice di più sulla vestibilità pratica di un dispositivo che guardare ogni singolo asse da solo. Un progetto che ottiene buoni risultati in termini di intervallo di temperature, ad esempio, generalmente perde terreno in termini di velocità di risposta o semplicità di manutenzione, e questo modello si ripete su strumenti ingegnerizzati di molti tipi. La tabella ha lo scopo di supportare il processo di selezione della Sezione 5, non di sostituirlo.
Il termocoppia La forma bimetallica si estende più lontano lungo l'asse dell'intervallo di temperatura, il che è in linea con il suo uso comune nei forni ad alta temperatura e nel monitoraggio dei forni della Sezione 2. La forma dell'RTD si estende più lontano lungo l'asse della stabilità a lungo termine, corrispondendo al modello di deriva della calibrazione della Sezione 7, sebbene si riduca notevolmente sulla velocità di risposta per i motivi spiegati nella Sezione 6. La forma bimetallica è chiaramente più forte in termini di durabilità meccanica e semplicità di manutenzione, poiché un movimento meccanico autonomo non ha componenti elettronici soggetti a guasti e generalmente tollera un'azione più dura ambiente fisico rispetto a un sensore elettronico. La forma a infrarossi risalta sull'asse della velocità di risposta, coerentemente con il suo principio senza contatto, pur rimanendo più moderata nell'intervallo di temperatura e nella stabilità a lungo termine rispetto alla termocoppia e all'RTD. Nessuna delle quattro forme conduce su tutti gli assi contemporaneamente, il che è un risultato atteso piuttosto che un difetto unico di ciascun progetto, poiché il miglioramento di una proprietà, come l'aggiunta di un movimento meccanico più pesante per una maggiore durata, generalmente costa qualcosa su un'altra proprietà, come la velocità di risposta. Osservando tutte e quattro le forme insieme è più facile vedere che i quattro tipi di strumenti si completano a vicenda piuttosto che competere testa a testa nelle stesse applicazioni. Un impianto con diversi punti di misurazione spesso finisce per utilizzare più di un tipo di strumento in tutta la struttura, collocando ciascun tipo dove la sua particolare forza corrisponde al requisito specifico in quel punto. Per un acquirente che lavora con un produttore o fornitore, questo confronto radar può servire come riferimento iniziale prima di passare ai fattori di selezione più dettagliati descritti nella Sezione 5. Poiché il punteggio qui è illustrativo piuttosto che dati di laboratorio misurati, i team con severi requisiti di prestazione dovrebbero chiedere dati tecnici specifici sull'esatta configurazione del prodotto da prendere in considerazione. Letto insieme alla Tabella 2 sopra, questo grafico ha lo scopo di supportare una conversazione più informata con un fornitore di strumenti piuttosto che fungere da solo come specifica finale.
Ciascuno dei quattro tipi di strumenti principali è più forte lungo una diversa dimensione pratica, quindi abbinare la forma generale alla priorità effettiva del processo è più utile che cercare un singolo strumento che guidi su tutti gli assi.
Un piccolo insieme di pratiche coerenti supporta prestazioni affidabili a lungo termine in tutti e quattro i tipi di strumenti descritti in questo articolo. I passaggi seguenti seguono un ordine generale utilizzato da molti team di manutenzione durante le visite di routine e le finestre di servizio programmate.
1
Confermare la profondità di installazione e l'orientamento corretti per ciascun sensore prima che il processo venga riportato online. 2
Ispezionare periodicamente la guaina o la superficie dell'alloggiamento per individuare eventuali segni di usura, corrosione o danni fisici. 3
Controllare i collegamenti elettrici e la resistenza di isolamento sui sensori di tipo a contatto a intervalli programmati. 4
Pulire la lente o il percorso ottico sugli strumenti a infrarossi per limitare la deriva della lettura dovuta alla contaminazione della superficie. 5
Verifica il movimento del quadrante e la risposta del puntatore sugli strumenti bimetallici durante le visite di routine. 6
Effettuare un controllo incrociato delle letture del sensore rispetto a un punto di misurazione di riferimento durante le finestre di manutenzione pianificate.
Seguire questi passaggi in modo coerente, anziché solo quando una lettura sembra inadeguata, aiuta l'impianto a individuare un problema che si sviluppa lentamente, come l'usura graduale della guaina o la contaminazione delle lenti, prima che influisca sulla qualità del prodotto o sul controllo del processo. Tenere un registro di manutenzione per ciascun punto di misurazione rende inoltre più semplice individuare uno schema ricorrente, come ad esempio la posizione di un sensore che si sposta costantemente più velocemente di altri nella stessa area di processo.
L'ispezione coerente della profondità di installazione, delle condizioni della guaina, dei collegamenti elettrici e dei controlli incrociati di riferimento supporta prestazioni affidabili a lungo termine per tutti e quattro i tipi di strumenti.
Quando si confrontano produttori o fornitori di strumenti di temperatura, gli acquirenti generalmente controllano se un'azienda produce internamente i propri elementi sensori e fili in lega o assembla strumenti da componenti di provenienza esterna. Un fornitore con produzione interna di fili e leghe è generalmente in una posizione migliore per mantenere le caratteristiche di calibrazione coerenti in un ordine più ampio, poiché il materiale di base è controllato fin dalle prime fasi della produzione anziché acquistato da una terza parte non correlata.
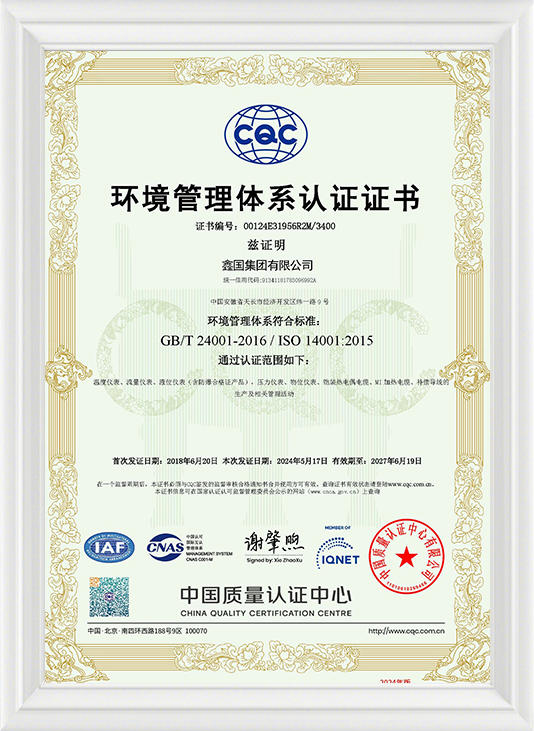
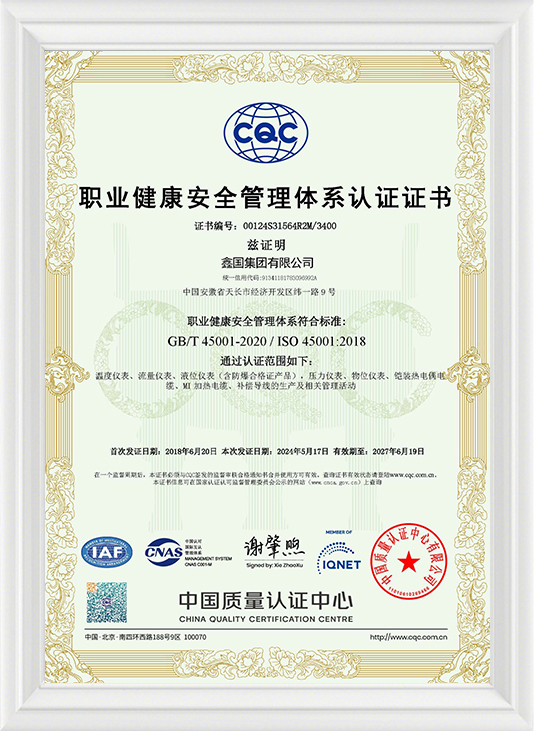
Xinguo Group Co., Ltd. è costruito attorno a questo tipo di modello integrato. Fondata nel 1997 e con sede nella città di Tianchang, provincia di Anhui, l'azienda è cresciuta fino a impiegare più di 300 persone, tra cui oltre 50 professionisti e personale tecnico tra cui ingegneri senior, ingegneri e assistenti ingegneri. La sua gamma di prodotti copre strumenti di temperatura, pressione, livello e flusso insieme ad apparecchiature di visualizzazione digitale, vari cavi di alimentazione e controllo, cavi scaldanti con isolamento minerale, sistemi di controllo di distribuzione e automazione, valvole per strumenti e apparecchiature di laboratorio, applicati nei settori energetico, petrolifero, chimico, metallurgico, dei materiali da costruzione, dei macchinari, alimentare, aerospaziale e delle nuove energie.
Nell'ambito di questo approccio integrato, Xinguo Group Co., Ltd. produce anche materiali in lega di precisione specifici per la produzione di termocoppie, con una gamma di prodotti che copre fili in lega per termocoppie nei tipi K, N, E, J e T, tipi di filo in lega di compensazione come KX, EX, NX, JX, TX, KCA, KCB, NC e SC, leghe per riscaldamento ad alta resistenza, leghe per resistenza di precisione, filo di nichel puro, leghe di rame-manganese e leghe di Monel utilizzate nell'aviazione. petrolio, ingegneria chimica, produzione di macchinari e industrie energetiche.
Per un acquirente che acquista termocoppie, RTD, strumenti bimetallici, strumenti a infrarossi o trasmettitori come fornitore all'ingrosso, esportatore o partner OEM o ODM, questo tipo di capacità a monte di fili e leghe è un segno pratico di qualità di produzione costante in un ordine, in particolare per i punti di misurazione in cui è importante la calibrazione corrispondente tra molti sensori.
Un produttore con capacità di produzione interna di fili e leghe è generalmente in una posizione migliore per supportare ordini consistenti di strumenti per la temperatura su larga scala.
Il questions below cover common points that come up when comparing temperature instruments across the four core sensing technologies described in this article.
Q1: Qual è la differenza principale tra una termocoppia e un RTD?Una termocoppia genera una piccola tensione da due fili metallici diversi uniti in una giunzione, mentre un RTD misura una variazione prevedibile nella resistenza elettrica in un elemento metallico. Gli RTD offrono in genere una maggiore precisione e una migliore stabilità a lungo termine, mentre le termocoppie generalmente coprono un intervallo di temperature più ampio e rispondono più rapidamente. |
Q2: Quando è preferibile uno strumento a infrarossi senza contatto rispetto a un sensore a contatto?Uno strumento a infrarossi è generalmente preferito quando il contatto diretto con la superficie target non è pratico, ad esempio su apparecchiature in movimento, materiale fuso o una superficie che non deve essere disturbata da una sonda. L'impostazione corretta dell'emissività per il materiale target ha un effetto diretto sulla precisione della misurazione. |
Q3: Gli strumenti di temperatura bimetallici richiedono energia elettrica per funzionare?No, uno strumento bimetallico funziona attraverso la deflessione meccanica di una striscia metallica incollata e non richiede una fonte di alimentazione esterna, motivo per cui rimane comune per i punti di indicazione locali a lettura diretta. |
Q4: Che ruolo gioca un trasmettitore di temperatura in un sistema di misurazione?Un trasmettitore di temperatura condiziona e converte un segnale grezzo proveniente da una termocoppia o da un RTD in un segnale di uscita standardizzato, consentendo la trasmissione affidabile della lettura a un sistema di controllo o la visualizzazione digitale a distanza dal sensore. |
Q5: Un produttore può personalizzare gli strumenti di temperatura per un processo specifico?Sì, un produttore con capacità interna di produzione di sensori e leghe può in genere personalizzare il materiale della guaina, la lunghezza di inserimento, lo stile della giunzione e il segnale di uscita per adattarli a un processo specifico, supportando sia ordini all'ingrosso che configurazioni OEM o ODM. |
D6: Quali uscite di segnale sono comunemente disponibili per l'integrazione con un sistema PLC o DCS?Le uscite standardizzate comuni includono da 4 a 20 mA, RS485, HART, segnali digitali e contatti relè, consentendo l'integrazione diretta degli strumenti di temperatura nell'infrastruttura di automazione e controllo esistente. |